


Od odkrycia tytanu w 1790 roku ludzie przez stulecia poszukiwali jego niezwykłych właściwości. W 1910 roku ludzie po raz pierwszy wyprodukowali tytan metaliczny, ale droga do zastosowania stopów tytanu była długa i żmudna. Dopiero 40 lat później, w 1951 roku, w końcu uruchomiono produkcję przemysłową.
Stopy tytanumają cechy wysokiej wytrzymałości właściwej, odporności na korozję, odporności na wysoką temperaturę i odporności na zmęczenie. Masa stopów tytanu o tej samej wielkości wynosi tylko 60% masy stali, ale jest mocniejsza niż stal stopowa. Ze względu na swoje dobre właściwości stopy tytanu są szeroko stosowane w lotnictwie, przemyśle lotniczym, energetyce, energetyce jądrowej, statkach, chemikaliach i sprzęcie medycznym.
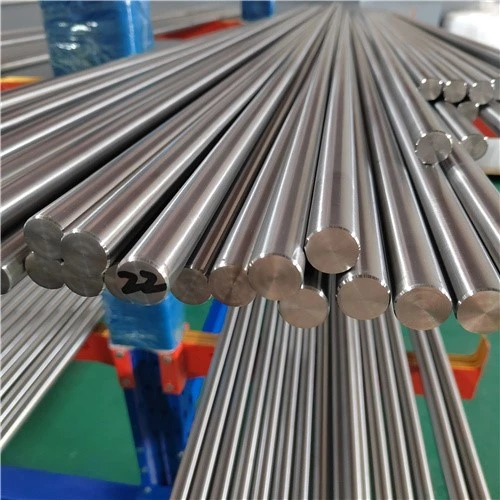
Przyczyny trudności w obróbce stopu tytanu
Cztery cechy stopów tytanu, takie jak niska przewodność cieplna, silne utwardzanie przez zgniot, duże powinowactwo do narzędzi skrawających i małe odkształcenie plastyczne, są zasadniczymi przyczynami trudności w obróbce stopu tytanu. Jego wskaźnik skrawania odpowiada jedynie 20% wskaźnika stali łatwej do cięcia.
Niska przewodność cieplna
Przewodność cieplna stopu tytanu wynosi tylko około 16% przewodności cieplnej stali 45 #. Ciepło nie może zostać odprowadzone w czasie podczas obróbki, co skutkuje lokalnie wysoką temperaturą krawędzi skrawającej (temperatura końcówki podczas obróbki jest ponad 1 razy większa niż w przypadku stali 45#), co łatwo powoduje rozproszone zużycie narzędzia.
Ciężkie hartowanie
Zjawisko utwardzania przez zgniot stopu tytanu jest oczywiste, a warstwa utwardzająca się powierzchniowo jest poważniejsza niż w przypadku stali nierdzewnej, co będzie powodować pewne trudności w późniejszej obróbce, takie jak zwiększone uszkodzenia krawędzi narzędzia.
Wysokie powinowactwo z narzędziami
Silna przyczepność w przypadku węglika spiekanego zawierającego tytan.
Małe odkształcenie plastyczne
Stanowi to około 1/2 modułu sprężystości stali 45, zatem odzysk sprężystości jest duży, a tarcie poważne. Jednocześnie przedmiot obrabiany jest również podatny na odkształcenia podczas mocowania.
Wskazówki techniczne dotyczące obróbki stopu tytanu
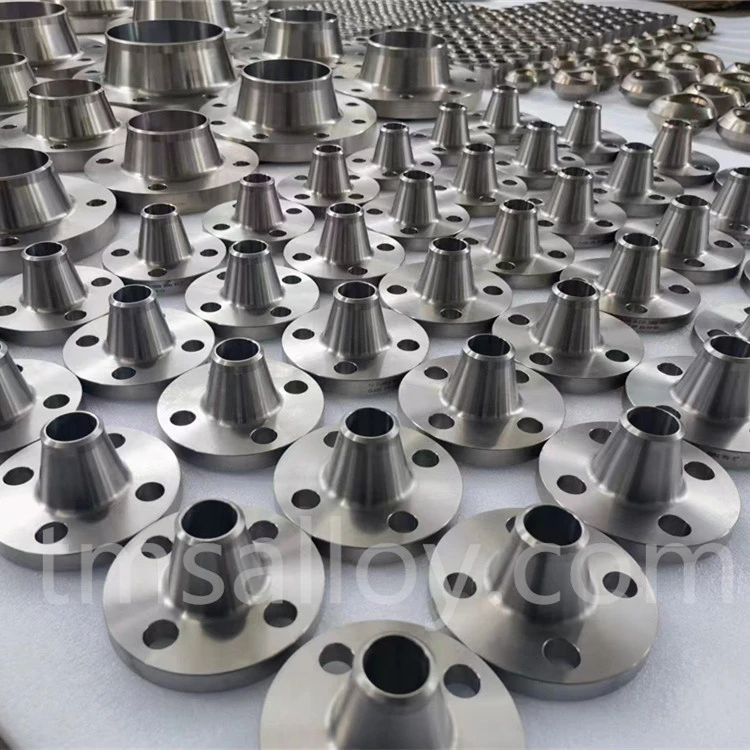
W oparciu o zrozumienie mechanizmu przetwarzania stopu tytanu i wcześniejsze doświadczenia, główne wskazówki dotyczące przetwarzania stopu tytanu są następujące:
(1) Używaj ostrza o dodatniej geometrii kąta, aby zmniejszyć siłę skrawania, ciepło skrawania i deformację przedmiotu obrabianego.
(2) Utrzymuj stały posuw, aby uniknąć stwardnienia przedmiotu obrabianego. Podczas procesu skrawania narzędzie powinno zawsze znajdować się w posuwie. Promieniowa głębokość skrawania podczas frezowania powinna wynosić 30% promienia.
(3) Stosować płyn obróbkowy pod wysokim ciśnieniem i o dużym przepływie, aby zapewnić stabilność termiczną procesu obróbki i zapobiec degeneracji powierzchni przedmiotu obrabianego oraz uszkodzeniu narzędzia z powodu nadmiernej temperatury.
(4) Utrzymuj ostrze ostre. Tępe narzędzia są przyczyną gromadzenia się ciepła i zużycia, co może łatwo doprowadzić do awarii narzędzia.
(5) Stop tytanu należy przetwarzać w jak najbardziej miękkim stanie, ponieważ po utwardzeniu materiał staje się trudniejszy w obróbce. Obróbka cieplna zwiększa wytrzymałość materiału i zwiększa zużycie ostrza.
Informacje kontaktowe:
Tel: +86-0917- 3664600
Whatsapp: +8618791798690


